 EN
स्वचालित बायोप्सी गनहरू कसरी काम गर्छन् — र असफलताहरू कहाँबाट उत्पन्न हुन्छन्
मुख्य क्रियाविधिहरू: स्प्रिङ-चालित बनाम वायुद्वारा चालित प्रणाली र तिनीहरूका विश्वसनीयता प्रोफाइलहरू
स्वचालित बायोप्सी गनहरूले आन्तरिक र बाह्य सुईहरूको द्रुत, समन्वित अगाडि र पछाडि जाने क्रियाद्वारा ऊतक नमूनाहरू सङ्कलन गर्छन्। चिकित्सा प्रयोगमा दुई प्रमुख चालन विधिहरू प्रभुत्वमा छन्: स्प्रिङ-चालित र वायुद्वारा चालित प्रणालीहरू—जसमा प्रत्येकको विश्वसनीयतामा भिन्न ट्रेड-अफहरू छन्।
बसन्त-चालित उपकरणहरू भित्री सुईलाई अगाडि धकेल्न र पछि बाहिरी क्यानुलालाई चालित गर्नका लागि पूर्व-तनावयुक्त यान्त्रिक बसन्तमा निर्भर गर्दछन्। यसको सरलता—कम चल्ने भागहरू र बाहिरी ग्याँस आपूर्तिको अभाव—ले यसलाई तरल रिसाव प्रतिको प्राकृतिक प्रतिरोधक बनाउँछ र एकल-प्रयोग अनुप्रयोगहरूका लागि उत्तम बनाउँछ। तथापि, बारम्बार चक्रणले धातु थकान उत्पन्न गर्छ, जसले फायरिङ बलमा क्रमशः कमी ल्याउँछ र प्रवेश गहिराइमा असंगतता उत्पन्न गर्छ। वायुदाब प्रणालीहरू, जुन सामान्यतया पुनः प्रयोज्य प्लेटफर्ममा एकीकृत हुन्छन्, सुईको गतिलाई चालित गर्न संघटित CO₂ वा हावा प्रयोग गर्दछन्। यी प्रणालीहरूले समायोज्य वेग र बल प्रदान गर्छन्—जुन विभिन्न ऊतक घनत्वहरूमा फाइदाजनक छ—तर यी प्रणालीहरू दबाव नियमनको ठीक नियन्त्रणमा गहिरो रूपमा निर्भर गर्छन्। न्यूनतम सील क्षय वा ट्यूबिङको सूक्ष्म रिसाव पनि गलत फायरिङ वा अपूर्ण कार्यान्वयनको कारण बन्न सक्छ।
एउटा २०२२ को विश्वसनीयता विश्लेषणमा पाइएको थियो कि स्प्रिङ-चालित प्रणालीहरूले ५०० पटक कार्यान्वयन पछि १२% को विफलता दर देखाए, जुन मुख्यतया स्प्रिङ ऊर्जाको क्रमिक ह्रासका कारण थियो; प्न्यूमेटिक प्रणालीहरूले ९% को विफलता दर देखाए, जुन मुख्यतया सील घिसिएको हुनुका कारण थियो (मेडटेक रिलायबिलिटी २०२२)। रखरखाव प्रोटोकलहरूले यी फरकहरूलाई प्रतिबिम्बित गर्नुपर्छ: स्प्रिङ यान्त्रिकीहरूमा थकानको लागि नियमित दृश्य र कार्यात्मक निरीक्षण आवश्यक हुन्छ, जबकि प्न्यूमेटिक एकाइहरूमा नियोजित सील प्रतिस्थापन र दबाव क्यालिब्रेसन आवश्यक हुन्छ।
शीर्ष विफलता मोड: ज्यामिङ, फायरिङ अस्थिरता, र कोर शियरिङको व्याख्या
तीनवटा विफलता मोडहरू जुन निदान उपजलाई सबैभन्दा बढी कमजोर पार्छन्: ज्यामिङ, फायरिङ अस्थिरता, र कोर शियरिङ।
अवरोध यो तीव्र ऊतकको मलबा, झुकिएको स्टाइलेट, वा पर्याप्त स्नेहनको अभावले सुईको यात्रालाई अवरुद्ध गर्दा हुन्छ—जसले प्रक्रियाको मध्यमा फायरिङ क्रमलाई रोक्छ। यसले सुईलाई हातले निकाल्न बाध्य पार्छ, जसले नमूनाको क्षति र प्रक्रियाको ढिलाइको जोखिम बढाउँछ।
फायरिङ अस्थिरता , जुन क्रमिक शॉटहरूमा प्रोपल्सन बलको परिवर्तनशीलताबाट उत्पन्न हुन्छ, स्प्रिङ्ग थकान, प्न्यूमेटिक दबावको अस्थिरता, वा गाइड रेलहरू वा बुशिङहरूमा जम्मा भएको घर्षणबाट आउँछ। यसले सिधै कोर लम्बाइहरूमा असमानता ल्याउँछ—केही हिस्टोपैथोलोजिक मूल्याङ्कनका लागि धेरै छोटो हुन्छन्।
कोर शियरिङ , वा अपूर्ण ऊतक काट्ने, धुँधलो सुईको टिप, भित्री र बाहिरी सुईहरू बीचको गलत संरेखण, वा अपर्याप्त काट्ने गतिबाट उत्पन्न हुन्छ। एक २०२३ को नैदानिक समीक्षाले शियरिङलाई १८% गैर-नैदानिक बायोप्सीहरूको कारणको रूपमा पहिचान गर्यो (डायग्नोस्टिक पैथोलोजी २०२३)। यदि यी तीनौं दोषहरूलाई उपेक्षा गरियो भने, दोहोरो प्रक्रियाको आवश्यकता बढ्छ—जसले रोगीको असुविधा, प्रक्रिया समय, र लागत बढाउँछ।
रोकथाम अनुशासित रखरखावमा निर्भर गर्दछ: नियमित सुई तेज पार्ने वा प्रतिस्थापन गर्ने, प्रत्येक प्रयोगअघि सुई संरेखणको पुष्टि गर्ने, र नियमित उपकरण परीक्षण गरेर स्थिर कार्यान्वयन बलको मान्यता दिने।
सुई प्रदर्शन समस्याहरूको वास्तविक समय ट्रबलशूटिङ
स्वचालित बायोप्सी गनले निदानको लागि नमूना प्रदान गर्न असफल भएमा, गन-स्तरीय दोषहरू र सुई-विशिष्ट समस्याहरू बीच छिटो फरक पार्नु आवश्यक छ ताकि अनावश्यक उपकरण परिवर्तन रोकिएको होस् र रोगीको जोखिम न्यूनीकरण गरिएको होस्। धेरै प्रदर्शन समस्याहरू—जस्तै अपूर्ण कोर पुनः प्राप्ति र ऊतक चूर्णन—कारणहरू गतिशील यान्त्रिक प्रणालीमा हुँदैनन्, तर सुईको भौतिक विशेषतामा नै हुन्छन्।
चिकित्सकहरूले प्रायः गेज छनौट र बेवलको अखण्डता मूल्याङ्कन गरेर यी समस्याहरू रोगीको बिस्तरमै समाधान गर्न सक्छन्। उदाहरणका लागि, घना वा रेशामय ऊतकमा धेरै सानो सुई प्रयोग गर्दा टुक्राहरूमा बाँडिने जोखिम बढ्छ, जबकि क्षतिग्रस्त वा गलत दिशामा राखिएको बेवल लक्ष्यबाट टाढा झुक्न सक्छ वा स्पष्ट रूपमा काट्नको सट्टा ऊतकलाई चूर्णन गर्न सक्छ। सुईको उचित सीटिङ, बेवलको दिशा र हबको संरेखणको तत्काल पुष्टि गर्नुले समयमै सुधार गर्न सकिन्छ—प्रक्रियाको प्रवाह र निदानको विश्वसनीयता कायम राख्दै।
अपूर्ण कोर पुनः प्राप्ति र ऊतक चूर्णन: सुई गेज र बेवल डिजाइनसँग सम्बन्धित कारणहरू
अपूर्ण कोर प्राप्ति धेरैजसो सुईको गेज र ऊतकको घनत्व बीचको अमिलापका कारण हुन्छ। उदाहरणका लागि, २०-गेज सुईले फाइब्रस लेसनहरूमा टुट्ने सम्भावना भएको साँघुरो कोर उत्पादन गर्छ—विशेषगरी जब यो उचित नभएको बेभल ज्यामितिसँग जोडिएको हुन्छ। नमूना ट्रोफको लम्बाइ र बेभल कोणले काट्ने क्षमतामा ठूलो प्रभाव पार्छ: धेरै तीव्र बेभलहरूले ऊतकलाई सफा रूपमा काट्ने भन्दा बरु अगाडि धकेल्ने प्रवृत्ति देखाउँछन्, जसले कोरको किनारमा क्रश आर्टिफ्याक्ट सिर्जना गर्छ। सूक्ष्म स्तरमा बर्रहरू भएका निम्न-गुणस्तरका बेभलहरूले पनि ऊतक संरचनालाई काट्ने भन्दा फाड्ने कार्य गरेर थप क्षति पुर्याउँछन्।
वास्तविक समयमा समस्या समाधान गर्दा, अपरेटरहरूले सुई पूर्ण रूपमा सीट भएको छ कि छैन र बेभलको सही अभिमुखीकरण पुष्टि गर्नुपर्छ—गलत संरेखित बेभलले झिकिएको सम्पर्क गर्न सक्छ र खाली वा विकृत नमूना उत्पादन गर्न सक्छ। यद्यपि आधुनिक गनहरू जसमा समायोज्य प्रवेश गहिराइ छ, गेजसँग सम्बन्धित सीमाहरूको कुनै हदसम्म क्षतिपूर्ति गर्न सक्छन्, तर कुनै पनि दृश्यमान बेभल क्षतिको लागि तुरुन्तै सुई प्रतिस्थापन आवश्यक छ।
स्वचालित बायोप्सी गनको प्रदर्शनको नैदानिक सटीकतामा प्रभाव
ऊतकको कोरको अखंडता नैदानिक सटीकताको मूलाधार हो—अपूर्ण प्राप्ति नमूना त्रुटिलाई जन्म दिन्छ जसले सिधै गलत निदानको कारण बन्न सक्छ। संयुक्त राज्य अमेरिकामा, नैदानिक असटीकताले वार्षिक रूपमा अनुमानित ४०,०००–८०,००० मृत्युको योगदान दिन्छ, जसमा अपर्याप्त ऊतक नमूना लिनु एक क्लिनिकल रूपमा महत्त्वपूर्ण कारक हो (PRNewswire २०२४)। जसरी प्रयोगशालाहरू डिजिटल पैथोलोजी र AI-सहायित व्याख्याको प्रयोग बढाउँदै छन्, उच्च-वफादारी, स्थापनागत रूपमा अखंड कोरहरूको महत्त्व पनि बढ्दै छ—उपरिमुखी नमूना दोषहरूलाई अधोमुखी स्वचालनले कुनै पनि रूपमा भरपाई गर्न सक्दैन। यसैले, प्रत्येक कोरले न्यूनतम आयामी र संरचनात्मक मापदण्डहरू पूरा गर्नु एक मात्र ताकनिक आवश्यकता होइन, तर गलत-नकारात्मक परिणामहरूबाट बच्ने एक महत्त्वपूर्ण सुरक्षा उपाय हो र नैदानिक विश्वासको एक मूलस्तम्भ हो।
नमूना त्रुटि र गलत-नकारात्मक परिणाम: कसरी अपर्याप्त कोर लम्बाइ (<२० मिमी) द्वारा दुर्बलताको पत्ता लगाउने क्षमता घट्छ
कोर लम्बाइ २० मिमी भन्दा कम हुँदा गलत-नकारात्मक बायोप्सी परिणामहरूको सम्भावना धेरै बढ्छ, जुन एउटा सुस्थापित भविष्यवाणीकर्ता हो। यस सीमा भन्दा छोटा नमूनाहरूमा प्रायः आक्रामक प्रतिरूपहरू, ट्युमरको विविधता, वा संक्रमण क्षेत्रहरूको मूल्याङ्कन गर्न आवश्यक स्थापनात्मक विस्तार हुँदैन—जुन मैलिग्नेन्सी वर्गीकरणका मुख्य निर्धारकहरू हुन्। एउटा २०२३ को प्रत्यावर्ती विश्लेषणले देखाएको छ कि २० मिमी भन्दा कम लम्बाइका कोरहरूले २० मिमी भन्दा बढी लम्बाइका कोरहरूको तुलनामा गलत-नकारात्मक दरलाई २८% सम्म बढाउँछ (J. Clin. Pathol. २०२३)। यसको मूल कारण नमूना पक्षपात हो: छोटा कोरहरूले अनजाने मा केवल सामान्य परिधि मात्रै समावेश गर्न सक्छन् र घाउको मैलिग्नेन्ट केन्द्र छोडेर जान सक्छन्।
यो प्रभाव सुईको डिजाइनमा गरिएका निर्णयहरूद्वारा बढी गरिएको छ—उदाहरणका लागि, पातलो गेजका सुईहरूले कम्प्रेसन अवस्थामा क्रश आर्टिफ्याक्ट र फ्र्यागमेन्टेसनको लागि बढी संवेदनशील पातलो कोरहरू उत्पादन गर्छन्। त्यसैले, कम्तिमा २० मिमी लामो कोरहरूको स्थिर वितरण अटोमेटेड बायोप्सी गनहरूको लागि एउटा मौलिक प्रदर्शन मापदण्ड हो। यसलाई विश्वसनीय रूपमा प्राप्त गर्नुले नमुना त्रुटिलाई घटाउँछ, निदान उत्पादनलाई सुधार्छ र अपहृत मैलिग्नेन्सीका कारण हुन सक्ने जीवन-खतरनाक परिणामहरूलाई कम गर्छ।
अपरेटर त्रुटिलाई रोक्ने सुरक्षा-महत्त्वपूर्ण डिजाइन विशेषताहरू
आधुनिक अटोमेटेड बायोप्सी गनहरूले अपरेटरको मात्रै सजगतामा निर्भरता घटाउनका लागि कतिपय निष्क्रिय सुरक्षा विशेषताहरू समावेश गर्छन्—विशेष गरी समय दबाव वा उच्च-गुणस्तरीय सेटिङहरूमा।
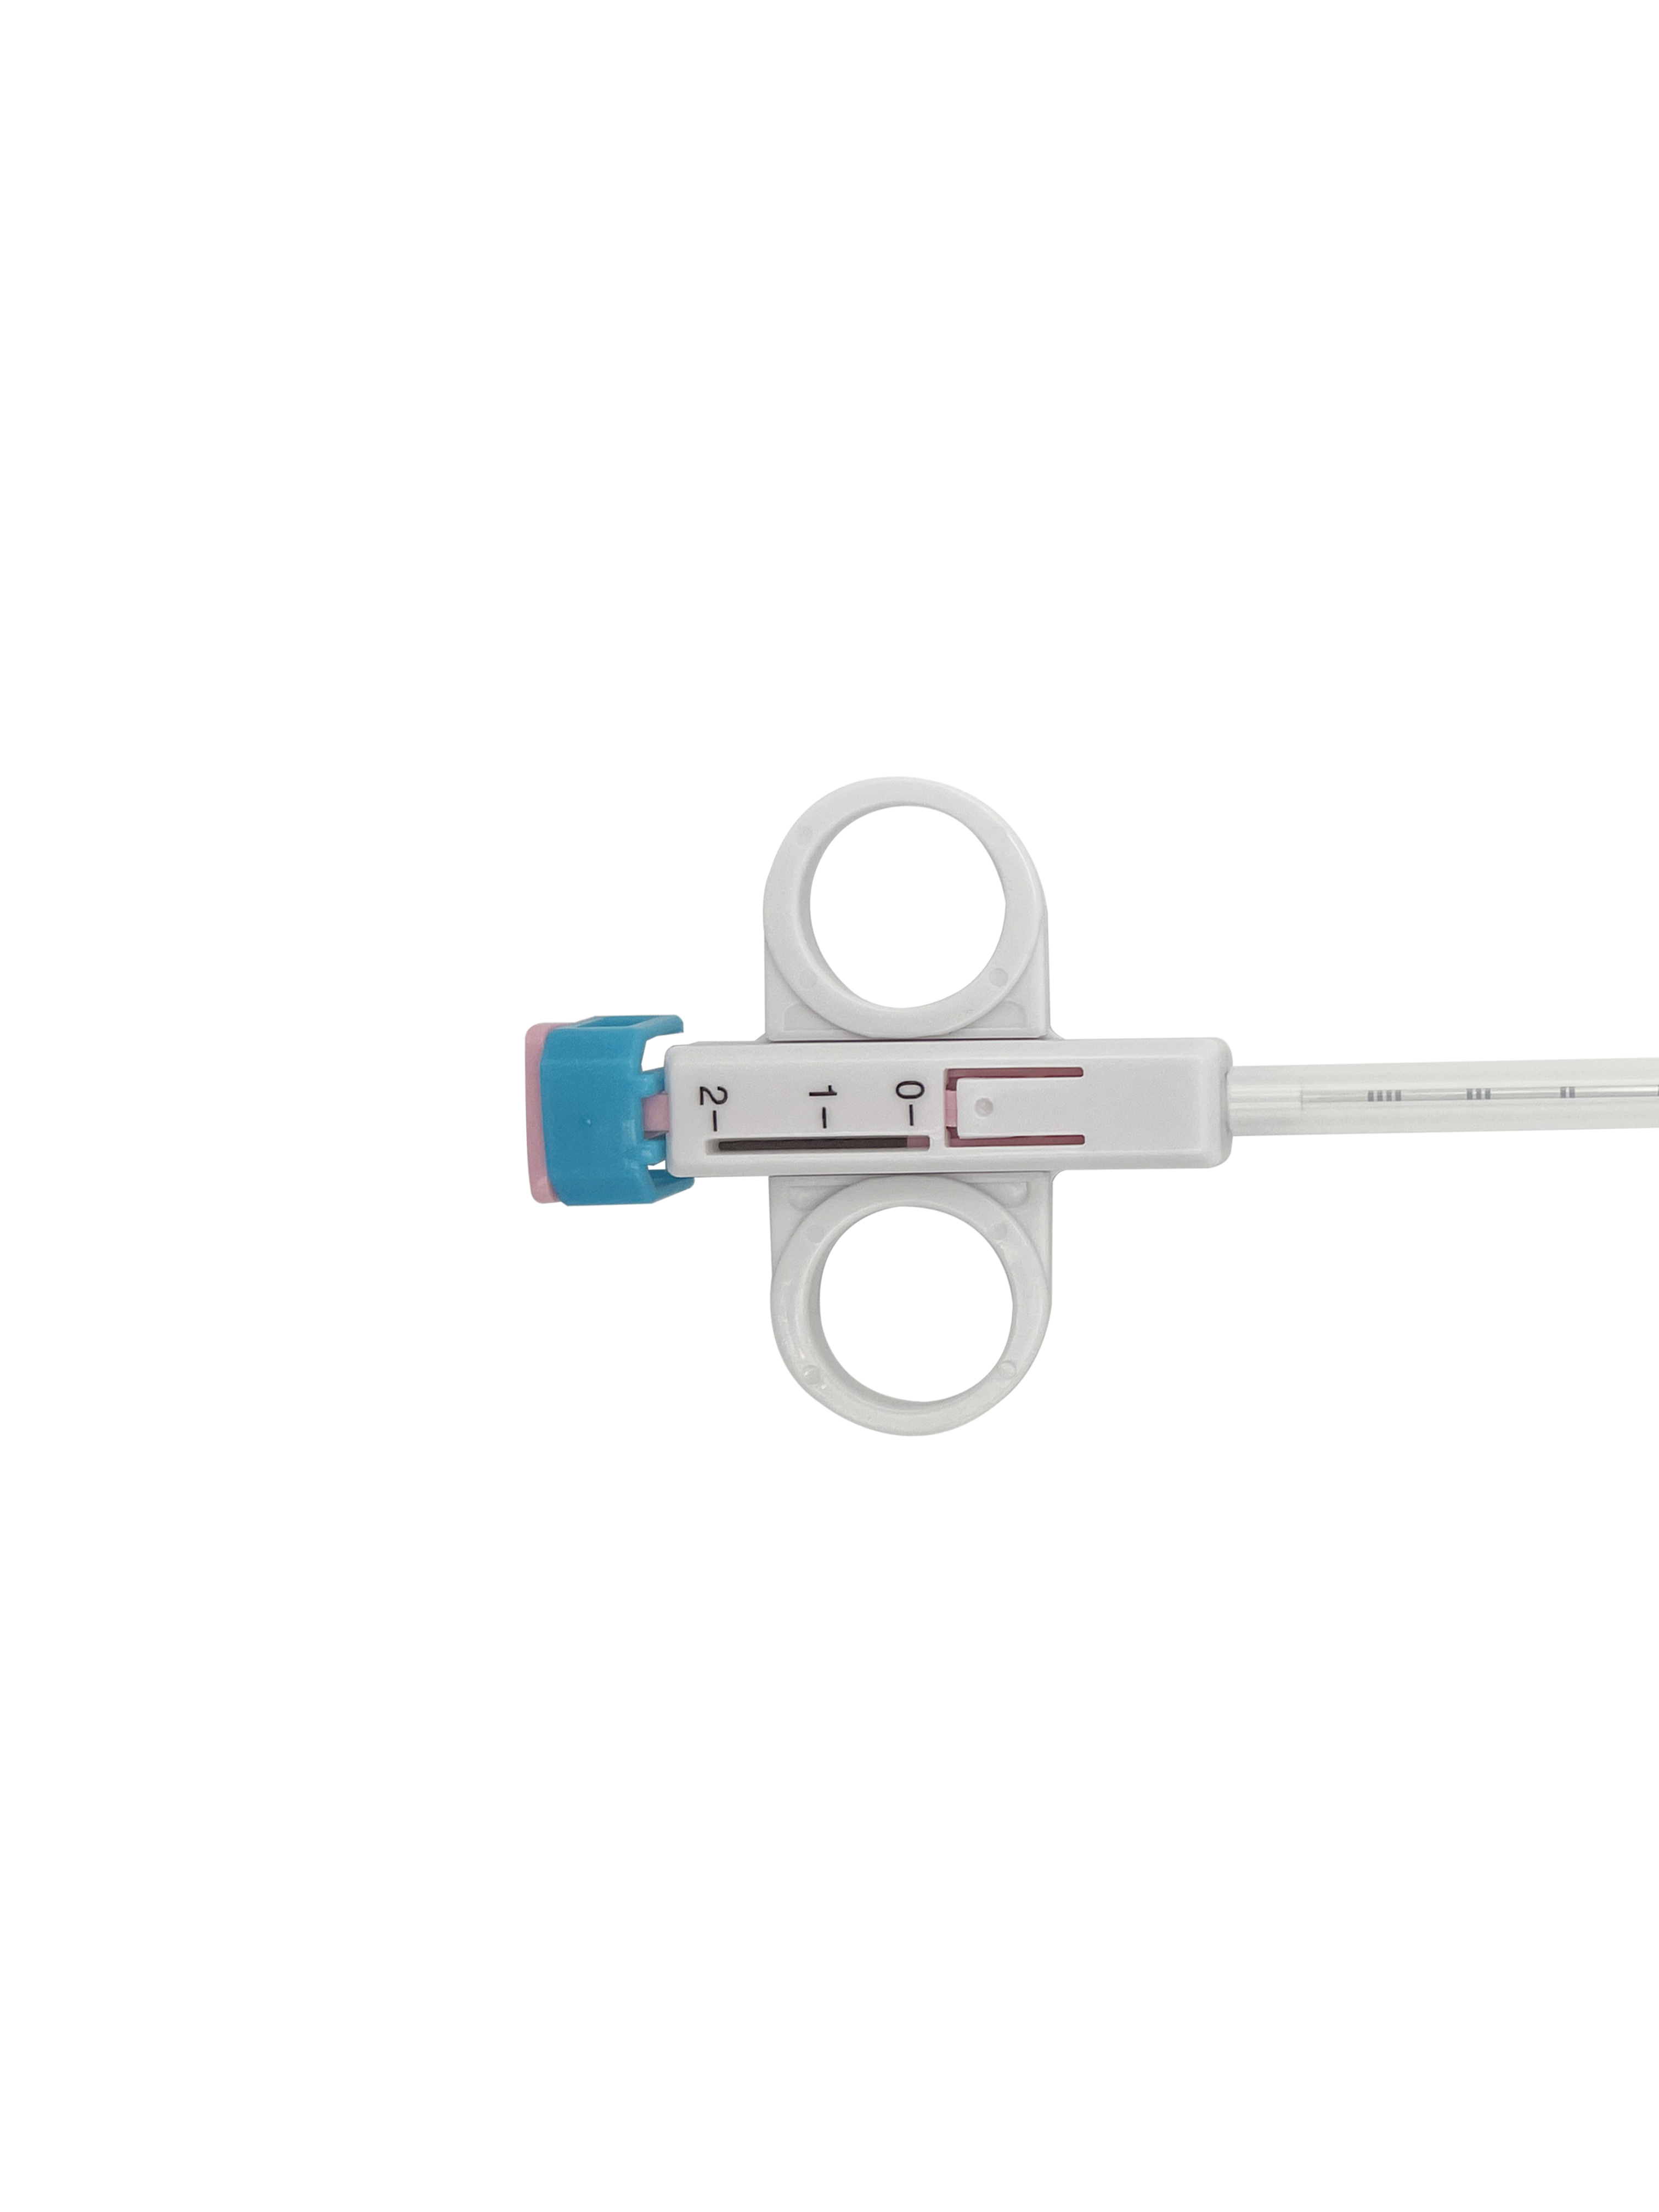
रङ्ग-कोडेड सुई हबहरू र असममित माउन्टिङ इन्टरफेसहरूले असंगत सुई प्रकारहरूको गलत जडानलाई रोक्छन्। इन्टरलकिङ सुरक्षा ट्रिगरहरूले जानी-जानी दुई-चरणीय सक्रियण प्रक्रियालाई लागू गर्छन्—जस्तै, फायरिङ बटन थिच्नु अघि भौतिक लक खोल्नु—जसले अनिच्छाको रूपमा फायर हुने सम्भावनालाई सम्पूर्ण रूपमा हटाउँछ। श्रव्य र स्पर्शयोग्य प्रतिक्रिया (जस्तै, सुई पूर्ण रूपमा स्थापित भएपछि एउटा स्पष्ट क्लिक) ले उचित संयोजनलाई पुष्टि गर्छ, जबकि कुक्ड-स्प्रिङको स्थिति देखाउने पारदर्शी झ्यालहरूले तयारीको तुरुन्त दृश्य पुष्टिकरण प्रदान गर्छन्—जसले ड्राइ फायरिङ रोक्छ।
गहिराइ-रोक यान्त्रिकताहरूले सुई निर्धारित गहिराइमा स्थापित नभएसम्म ट्रिगर सक्रियणलाई भौतिक रूपमा अवरुद्ध गर्छन्, जसले नमुना त्रुटि र अङ्गको चोट लाग्ने जोखिम दुवै घटाउँछ। स्वचालित पोस्ट-फायरिङ सुई प्रतिस्थापनले हातले रिसेट गर्ने कार्यहरू नै हटाउँछ, जसले सुईस्टिक चोटहरूको घटना धेरै कम गर्छ।
यी अन्तर्निर्मित सुरक्षा उपायहरू सँगै मिलेर बायोप्सी गनलाई निरन्तर ध्यान आवश्यक पर्ने उपकरणबाट एउटा विफलता-रहित उपकरणमा परिवर्तन गर्छन्—जहाँ सही प्रयोग रचनात्मक रूपमा लागू गरिन्छ, केवल निर्देशित मात्र होइन।
प्रश्नोत्तर
स्वचालित बायोप्सी गनहरूमा सामान्य कार्यान्वयन विधिहरू के के हुन्? स्वचालित बायोप्सी गनहरू सामान्यतया स्प्रिङ-चालित वा वायुदाब प्रणाली प्रयोग गर्छन्, जसमा प्रत्येकको आफ्नै विश्वसनीयता सम्बन्धी समझौता हुन्छ।
स्प्रिङ-चालित प्रणालीहरू वायुदाब प्रणालीहरूसँग कसरी तुलना गरिन्छन्? स्प्रिङ-चालित उपकरणहरू सरल छन्, तरल रिसावको प्रति अधिक प्रतिरोधी छन् र एकल-प्रयोग अनुप्रयोगहरूका लागि राम्रो छन्, तर समयको साथ धातु थकानको समस्या भएको हुन्छ। वायुदाब प्रणालीहरूले समायोज्य वेग र बल प्रदान गर्छन् तर ठीक दबाव नियन्त्रण र अधिक रखरखावको आवश्यकता पर्छ।
बायोप्सी गनहरूमा जामिङ किन हुन्छ? जामिङ ऊतकको मलब, झुकिएको स्टाइलेट वा सुईको गतिलाई अवरुद्ध गर्ने स्नेहनको अभावबाट हुन सक्छ।
बायोप्सीको सटीकतामा कोर लम्बाइ किन महत्त्वपूर्ण छ? २० मिमी भन्दा कम लामो कोरले प्रायः आक्रामक पैटर्न वा दुर्घटनाजन्य रोगहरू सँगै गलत नकारात्मक परिणामहरू उत्पन्न गर्छ। ठूला कोरहरूले व्यापक ऊतक विश्लेषण सुनिश्चित गर्छन्।
निष्क्रिय सुरक्षा सुविधाहरूले बायोप्सी गनको प्रदर्शन कसरी सुधार गर्छन्? इन्टरलकिङ ट्रिगरहरू र रङ-कोडेड हबहरू जस्ता सुरक्षा सुविधाहरूले अपरेटरको त्रुटि घटाउँछन् र उच्च दबावको अवस्थामा पनि सुरक्षित, सुसंगत प्रयोग सुनिश्चित गर्छन्।
विषयसूची
-
स्वचालित बायोप्सी गनहरू कसरी काम गर्छन् — र असफलताहरू कहाँबाट उत्पन्न हुन्छन्
- मुख्य क्रियाविधिहरू: स्प्रिङ-चालित बनाम वायुद्वारा चालित प्रणाली र तिनीहरूका विश्वसनीयता प्रोफाइलहरू
- शीर्ष विफलता मोड: ज्यामिङ, फायरिङ अस्थिरता, र कोर शियरिङको व्याख्या
- सुई प्रदर्शन समस्याहरूको वास्तविक समय ट्रबलशूटिङ
- अपूर्ण कोर पुनः प्राप्ति र ऊतक चूर्णन: सुई गेज र बेवल डिजाइनसँग सम्बन्धित कारणहरू
- स्वचालित बायोप्सी गनको प्रदर्शनको नैदानिक सटीकतामा प्रभाव
- नमूना त्रुटि र गलत-नकारात्मक परिणाम: कसरी अपर्याप्त कोर लम्बाइ (<२० मिमी) द्वारा दुर्बलताको पत्ता लगाउने क्षमता घट्छ
- अपरेटर त्रुटिलाई रोक्ने सुरक्षा-महत्त्वपूर्ण डिजाइन विशेषताहरू
- प्रश्नोत्तर